files
Préparer un fichier STL
Cinq vérifications avant l'import : maillage fermé, unités en mm, résolution d'export, parois d'au moins 0,8 mm et surplombs sous 45°.
Marcello Billi18 août 202612 min
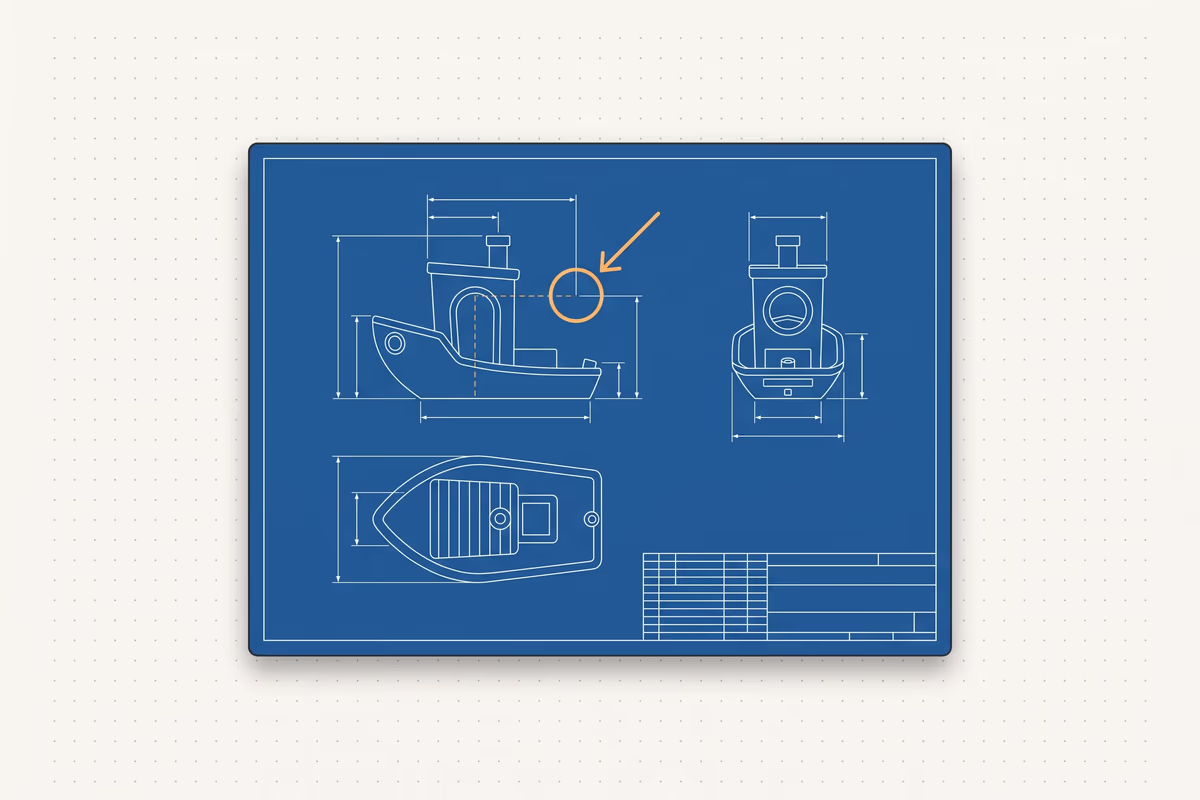
Pour préparer un fichier STL pour l'impression 3D, il faut cinq vérifications : un maillage fermé (étanche), des unités en millimètres, la bonne résolution d'export, une épaisseur de paroi au-dessus du minimum du procédé et des surplombs sous 45 degrés. Si les cinq sont en ordre, vous importez le modèle et obtenez un prix en quelques secondes. Toutes les vraies valeurs, en mm, section par section.
En bref
- Les 5 vérifications : maillage fermé (étanche), unités en mm, résolution d'export, épaisseur des parois, surplombs sous 45 degrés.
- Le STL n'enregistre pas les unités : erreurs typiques x25,4 (pouces) et x1000 (Blender en mètres). Vérifiez la boîte englobante à l'import.
- Paroi minimale : FDM 0,8 mm (multiples de 0,4), SLA 0,4-1,0 mm, SLS 0,7-1,0 mm. Jamais sous 0,5 mm.
- Tolérances FDM : jeu général ~0,3 mm, ajustement serré 0,1-0,2 mm ; les trous sortent 0,1-0,3 mm trop petits.
- Exportez un STL binaire, déviation de corde 0,01-0,05 mm, fichier de moins de 20 Mo.
Une erreur dans le trancheur ? Commencez ici
Presque tous les problèmes de fichier se résument à trois causes : de mauvaises unités, un maillage ouvert et des parois sous l'épaisseur minimale. Identifiez le symptôme, appliquez le correctif rapide, puis passez à la bonne section pour les détails.
| Symptôme | Cause | Correctif en 2 minutes |
|---|---|---|
| La pièce est 25 ou 1000 fois trop grande ou trop petite | Unités de mesure (le STL ne les enregistre pas) | Régler les mm à l'export et vérifier la boîte englobante à l'import |
| Le trancheur indique « not manifold » ou « not watertight » | Maillage ouvert, géométrie dupliquée ou normales inversées | Réparation automatique du trancheur, puis 3D Builder |
| Une paroi ou un détail disparaît après le tranchage | Épaisseur sous le minimum du procédé | Porter la paroi à au moins 0,8 mm en FDM |
| Courbes à facettes, trous ronds en forme de panneau stop | Résolution d'export trop faible | Réduire la déviation de corde dans la CAO et réexporter |
| Surplombs qui s'affaissent ou supports partout | Géométrie au-delà de 45 degrés | Réorienter la pièce ou transformer l'arête en chanfrein à 45 degrés |
Unités et échelle : pourquoi la pièce sort-elle 25 ou 1000 fois trop grande ou trop petite ?
Le format STL n'enregistre pas les unités de mesure, et c'est la première cause de pièces aux mauvaises dimensions : la boîte englobante en millimètres est d'ailleurs la première vérification que nous faisons sur les fichiers importés dans notre devis instantané. Si vous modélisez en pouces et que le trancheur lit des millimètres, la pièce sort 25,4 fois trop petite. Si vous exportez depuis Blender, qui travaille en mètres, elle sort 1000 fois trop grande. Une seule règle : penser, modéliser et exporter en millimètres, toujours.
- Dans votre CAO : réglez le document et l'export en mm avant d'enregistrer le STL.
- Dans Blender : réglez l'échelle des unités à 0,001, ou mettez le modèle à l'échelle x1000 et appliquez l'échelle avec Ctrl+A avant l'export.
- Correctif rapide dans le trancheur : si la pièce arrive en pouces, mettez-la à l'échelle à 2540 % pour la ramener en mm.
- Toujours vérifier la boîte englobante : dès l'import, regardez ses dimensions en mm. Si elles sont décalées d'un facteur 25 ou 1000, c'est un problème d'unités.
Vous voulez éliminer le problème à la racine ? Exportez en 3MF plutôt qu'en STL : il embarque ses unités, donc pas d'erreurs d'échelle.
Maillage fermé et manifold : les erreurs qui bloquent une impression
Un maillage étanche et manifold est la condition numéro un pour imprimer. Manifold signifie que chaque arête est partagée par exactement deux faces : si une arête en touche trois ou plus, le trancheur ne distingue plus l'intérieur de l'extérieur. Le test mental est simple : remplissez le modèle d'eau — s'il fuit, il n'est pas fermé.
Les causes les plus fréquentes quand le trancheur refuse un fichier :
- Trous et arêtes ouvertes : le maillage n'est pas scellé.
- Normales inversées : certaines faces pointent vers l'intérieur et le trancheur lit la pièce à l'envers (typique sur les modèles évidés).
- Coques superposées ou géométrie dupliquée : souvent des restes d'opérations booléennes.
- Surfaces d'épaisseur nulle et arêtes libres : exporter depuis une surface ouverte (dans Rhino, une polysurface non fermée) laisse le maillage ouvert.
La correction à la source : avant l'export, fusionnez tout en un seul solide fermé par une opération booléenne. Attention — deux corps séparés qui se touchent ne sont pas étanches : ils doivent être réellement fusionnés, pas seulement posés l'un contre l'autre.
Comment réparer un fichier STL : quels outils, dans quel ordre ?
Quand le trancheur signale des erreurs, allez de l'outil le plus rapide au plus approfondi. Dans la plupart des cas, la première étape suffit.
| Outil | Ce qu'il fait | Quand l'utiliser |
|---|---|---|
| Réparation auto du trancheur | Répare automatiquement (PrusaSlicer : « Fix through Netfabb » ; Cura : « Make Manifold ») | Premier essai, règle la grande majorité des cas |
| Microsoft 3D Builder | Réparation des trous et des normales en un clic, gratuit sous Windows | Trous simples et normales inversées |
| Meshmixer (Inspector) | Auto Repair All, puis Make Solid pour un solide scellé | Plusieurs trous et coques séparées |
| Netfabb | Réparations profondes des coques et des arêtes | Maillages industriels complexes |
| Blender + 3D-Print Toolbox | Diagnostic complet et Ctrl+N pour recalculer les normales | Contrôle total sur les maillages difficiles |
Le fichier est propre quand l'Inspector n'affiche plus aucun marqueur rouge et que le modèle apparaît plein, pas transparent.
Règle d'or : réparer à la source. Si vous pouvez réexporter une géométrie fermée depuis votre CAO, c'est mieux que n'importe quel rafistolage du maillage. Les scans 3D et les STL avec plusieurs corps groupés sont les causes classiques d'un fichier impossible à réparer en aval.
Résolution d'export STL : ni courbes à facettes, ni fichiers de 200 Mo
La bonne question n'est pas « combien de triangles » mais quelle déviation de corde : jusqu'où les triangles plats peuvent s'écarter de la vraie courbe. Des valeurs qui marchent presque toujours : corde 0,01-0,05 mm et angle d'environ 1 degré. La règle de base est une corde égale à 1/20 de la hauteur de couche, jamais sous 0,001 mm (en dessous, vous ne faites qu'alourdir le fichier).
Réglages concrets pour les CAO les plus courantes :
- Fusion 360 : Refinement High, ou une déviation de surface d'environ 0,01 mm.
- SolidWorks : Enregistrer sous, STL, format Binaire, curseurs vers Fin.
- Creo : hauteur de corde 0,01, contrôle d'angle 0,25.
- Onshape : chordal 0,1, angular 1, facette minimale 0,1.
Exportez toujours un STL binaire, pas ASCII : même géométrie, fichier 4 à 5 fois plus léger. Visez un fichier de moins de 20 Mo. Au-delà de 40 Mo, vous surchargez le trancheur sans rien gagner, car l'imprimante ne peut de toute façon pas restituer ce niveau de détail. Et si les courbes sortent à facettes, augmentez la résolution à la source dans votre CAO, pas en rafistolant le maillage après coup.
Épaisseur de paroi minimale et détails fins : les valeurs par procédé
L'épaisseur de paroi minimale dépend du procédé, et c'est le chiffre que beaucoup de services cachent derrière un vague « voir la fiche technique ». Voici les vraies valeurs à respecter dès la conception.
| Procédé | Paroi minimale | Remarques |
|---|---|---|
| FDM | 0,8 mm (2 périmètres avec une buse de 0,4) | En multiples de 0,4 (0,8 / 1,2 / 1,6) ; 1,2 mm ou plus si structurel |
| SLA (résine) | 0,4-0,5 mm soutenu, 1,0 mm non soutenu | Plus fin est possible, mais fragile sous le seuil |
| SLS | 0,7-1,0 mm (minimum environ 0,7) | Pas de supports, la poudre tient la pièce |
| MJF | 0,5-0,7 mm | Bon compromis entre détail et résistance |
Le plancher absolu est 0,5 mm : ne descendez jamais en dessous. Et attention à un piège invisible : une paroi de 1,0 mm avec une buse de 0,4 laisse des vides internes (deux passes complètes n'y tiennent pas), donc en FDM optez pour 1,2 mm. Pour les détails fins :
- Texte en FDM : au moins 0,6 mm de large pour environ 2 mm de haut.
- Trous verticaux : à partir de 3 mm de diamètre.
- SLA : détails gravés 0,15 mm, en relief 0,1 mm.
- Axes en FDM : sous 5 mm de diamètre ils cassent ; ajoutez un congé à la base ou utilisez un axe métallique inséré.
Pour le comportement réel de chaque filament, les vraies valeurs sont dans notre guide des matériaux ; pour choisir un filament selon ce que doit faire la pièce, voyez le guide quel matériau pour l'impression 3D.
Un principe qui vaut plus que le remplissage : pour la résistance, augmentez d'abord les périmètres (les parois extérieures), pas le remplissage. Les contraintes se concentrent sur la peau de la pièce, et une largeur d'extrusion de 100-150 % du diamètre de buse (0,4-0,6 mm sur une buse de 0,4) est le réglage idéal.
Tolérances et jeux : des pièces qui s'emboîtent ou qui bougent
Si deux pièces doivent s'assembler, ne les modélisez pas à la même cote nominale : elles fusionneraient en un seul bloc. Il faut du jeu, et en FDM il doit être prévu à la conception, car les trous sortent légèrement trop petits. Appliquez le jeu à une seule pièce : gardez l'axe à 5,0 mm et portez le trou à 5,3 mm pour 0,3 mm de jeu.
| Ajustement (FDM) | Jeu recommandé |
|---|---|
| Ajustement général | environ 0,3 mm |
| Pièces coulissantes ou mobiles | 0,3-0,5 mm |
| Ajustement serré | 0,1-0,2 mm |
| Logement pour insert ou écrou | 0,1 mm par côté |
Pour les trous, surdimensionnez le diamètre : sous 6 mm ajoutez 0,1-0,3 mm, entre 6 et 25 mm 0,2-0,4 mm, au-delà de 25 mm de 0,5 à 1,0 mm. En général, les trous FDM sortent 0,1-0,3 mm trop petits : concevez-les environ 0,25 mm plus grands ou alésez-les après l'impression. La tolérance FDM typique est d'environ 0,2-0,3 mm ; en SLA, d'environ 0,2 %.
Orientation et supports : la règle des 45 degrés (et comment éviter les supports)
Au-delà de 45 degrés par rapport à la verticale, chaque nouvelle couche repose sur moins de la moitié de la précédente et s'affaisse : c'est là qu'interviennent les supports (à 45 degrés, note Protolabs Network, la couche est encore soutenue à 50 %). Le PLA bien refroidi atteint 55-60 degrés, le PETG 45-50, l'ABS et le nylon tournent autour de 40-45. Les ponts horizontaux franchissent librement jusqu'à environ 10 mm en toute sécurité, et jusqu'à 20-25 mm sur une machine bien réglée.
L'orientation est cependant avant tout une décision de résistance. La FDM est anisotrope : selon Protolabs Network, la résistance dans le plan XY est généralement 4 à 5 fois celle selon l'axe Z (entre les couches), et l'écart varie selon le matériau et les paramètres. Orientez la pièce pour que la charge tire le long des couches, là où elle tient le mieux, pas en travers. Trois astuces qui éliminent les supports dès la conception :
- Un chanfrein à 45 degrés au lieu d'un surplomb : il est autoportant.
- Un chanfrein sur l'arête en contact avec le plateau : supprime l'effet « pied d'éléphant ».
- Des trous horizontaux en forme de goutte : chaque couche se soutient elle-même, pas de supports dans le trou.
En SLA, c'est différent : les couches sont liées chimiquement et la pièce est presque isotrope, l'orientation sert donc surtout à maîtriser l'état de surface et les marques de supports.
Résine (SLA) : évider le modèle et ajouter des trous d'évacuation
En résine, un modèle plein gaspille de la matière, et une coque fermée crée un effet ventouse (cupping) : la résine piégée forme un vide qui fait éclater la pièce ou l'arrache du plateau. Évidez le modèle à une paroi d'environ 2 mm et ajoutez des trous d'évacuation.
- Au moins deux trous, dont un le plus près possible du plateau, pour que résine et alcool puissent s'écouler.
- Diamètre : environ 3,5 mm recommandés, davantage sur les pièces volumineuses.
- Économie : évider peut réduire de plus de moitié la consommation de résine — dans un exemple de Formlabs, jusqu'à 77 %.
Il en va de même pour les procédés à poudre (SLS) : il faut des trous d'évacuation d'au moins 3,5-4 mm pour extraire la poudre piégée.
Checklist avant l'import (et quel format envoyer)
Avant d'envoyer le fichier, parcourez cette liste. Un fichier propre, c'est un prix exact en quelques secondes.
- Maillage fermé et étanche, normales correctes, aucune arête ouverte.
- Unités en millimètres, boîte englobante vérifiée (attention aux facteurs 25,4 et 1000).
- Export binaire, déviation de corde 0,01-0,05 mm, fichier de moins de 20 Mo.
- Parois d'au moins 0,8 mm en FDM (multiples de 0,4), détails au-dessus de 0,5 mm.
- Jeu prévu sur chaque ajustement (environ 0,3 mm en FDM).
- Surplombs sous 45 degrés, ou supports pris en compte.
- Pour la résine : modèle évidé avec trous d'évacuation.
Pour le format, en une ligne : envoyez un STL pour imprimer tout de suite (c'est le standard accepté partout), un STEP si le fichier doit encore être retravaillé (il contient les unités et laisse le trancheur choisir la meilleure résolution), un 3MF si vous voulez exclure les erreurs d'échelle. Pour la pièce finie, la qualité ne change pas : le trancheur transforme tout en maillage de toute façon.
Quand le fichier est prêt, importez-le dans le devis instantané : vous voyez tout de suite le coût, calculé sur le volume, le poids et le matériau réels de la pièce. Sur les fichiers plus complexes, nous faisons une vérification technique sous 24 heures : si quelque chose ne colle pas, nous le regardons avant l'impression, car celui qui répond est celui qui imprime. Pour comprendre ce qui fait le prix, lisez combien coûte l'impression 3D ; si la pièce doit être produite en plusieurs exemplaires, voici comment fonctionne l'impression 3D en sous-traitance.
MB
Marcello Billi — responsable technique ForgeCore
Ce sont les mêmes vérifications que je fais sur chaque fichier qui arrive dans l'outil de devis : si le vôtre affiche encore des erreurs, écrivez-moi.
Màj 26.10.2026
Questions fréquentes
Pourquoi mon modèle imprimé sort-il trop petit, ou 1000 fois trop grand ?
Parce que le format STL n'enregistre pas les unités de mesure. Si vous modélisez en pouces et que le trancheur lit des mm, la pièce sort 25,4 fois trop petite ; si vous exportez depuis Blender, qui travaille en mètres, 1000 fois trop grande. Modélisez et exportez en millimètres, et vérifiez la boîte englobante en mm dès l'import. Correctif rapide : mettre à l'échelle à 2540 % pour passer des pouces aux mm.
Que veut dire « non-manifold » et comment le corriger ?
Manifold signifie que chaque arête du maillage est partagée par exactement deux faces. Non-manifold, c'est une arête avec trois faces ou plus : le trancheur ne distingue plus l'intérieur de l'extérieur. Correctif rapide : la réparation automatique du trancheur (dans PrusaSlicer « Fix through Netfabb »), puis Microsoft 3D Builder ou l'Inspector de Meshmixer. Les causes les plus fréquentes sont des corps séparés jamais fusionnés par une opération booléenne et les maillages issus de scans 3D.
Quelle est l'épaisseur de paroi minimale en impression 3D ?
Cela dépend du procédé. FDM : 0,8 mm minimum (deux périmètres avec une buse de 0,4 mm), idéalement en multiples de 0,4 ; 1,2 mm ou plus si la pièce est sollicitée. SLA : 0,4-0,5 mm soutenu, 1,0 mm non soutenu. SLS : environ 0,7-1,0 mm. Jamais sous 0,5 mm. Une paroi de 1,0 mm avec une buse de 0,4 laisse des vides internes : utilisez 1,2 mm.
Avec quelle résolution exporter mon STL ?
Exportez en binaire, pas en ASCII, avec une déviation de corde de 0,01-0,05 mm et une tolérance angulaire d'environ 1 degré. Règle de base : corde égale à 1/20 de la hauteur de couche, jamais sous 0,001 mm. Dans Fusion 360 choisissez Refinement High ; dans SolidWorks poussez les curseurs vers Fin. Visez un fichier de moins de 20 Mo : au-delà de 40 Mo, augmentez la tolérance.
Quel jeu laisser entre deux pièces qui s'emboîtent ou bougent ?
En FDM, laissez environ 0,3 mm pour un ajustement général, 0,3-0,5 mm pour les pièces mobiles, 0,1-0,2 mm pour un ajustement serré. Appliquez le jeu à une seule pièce : gardez l'axe à 5,0 mm et faites le trou à 5,3 mm. Les trous FDM sortent 0,1-0,3 mm trop petits, donc surdimensionnez-les d'environ 0,25 mm ou alésez-les ensuite.
À partir de quel angle l'impression 3D a-t-elle besoin de supports ?
Au-delà de 45 degrés par rapport à la verticale, chaque nouvelle couche repose sur moins de la moitié de la précédente et s'affaisse : il faut des supports. Le PLA bien refroidi atteint 55-60 degrés, le PETG 45-50. Les ponts horizontaux franchissent librement environ 10 mm, davantage sur une machine bien réglée. Souvent, il suffit de réorienter la pièce ou de transformer le surplomb en chanfrein à 45 degrés pour éviter totalement les supports.
L'orientation influe-t-elle sur la résistance de la pièce ?
Beaucoup, en FDM. Les impressions FDM sont anisotropes : la résistance dans le plan XY est généralement 4 à 5 fois celle selon l'axe Z, entre les couches, et l'écart varie selon le matériau et les paramètres. Orientez la pièce pour que la charge tire le long des couches, pas en travers. La SLA est presque isotrope ; l'orientation y influe surtout sur l'état de surface.
Comment réparer un fichier STL qui génère une erreur dans le trancheur ?
Commencez par la réparation automatique du trancheur (dans PrusaSlicer « Fix through Netfabb », dans Cura « Make Manifold ») : elle règle la grande majorité des cas. Pour les trous et les normales inversées, utilisez Microsoft 3D Builder, gratuit sous Windows. Pour les maillages complexes, l'Inspector de Meshmixer avec Auto Repair All puis Make Solid, ou Netfabb. La règle d'or : réparer à la source en réexportant depuis votre CAO.
Faut-il évider un modèle en résine ? Où placer les trous d'évacuation ?
Oui. Un modèle plein en SLA gaspille de la résine, et une coque fermée crée un effet ventouse (cupping) et éclate. Évidez-le à une paroi d'environ 2 mm et ajoutez au moins deux trous d'évacuation, dont un le plus près possible du plateau. Diamètre de 0,75 mm minimum jusqu'à 3,5 mm recommandés : prenez la valeur la plus grande pour que résine et alcool s'écoulent.
STL, STEP ou 3MF : quel format envoyer à un service d'impression ?
STL pour imprimer tout de suite : c'est le standard accepté partout. STEP si le fichier doit encore être retravaillé : c'est une géométrie paramétrique, qui contient les unités et laisse le trancheur choisir la résolution optimale. 3MF si vous voulez éviter les erreurs d'échelle, car il embarque ses unités. Pour la pièce finie, la qualité ne change pas : le trancheur transforme tout en maillage de toute façon.